domenica 13 aprile 2014

I CENTRI DI LAVORO COMPUTERIZZATI


Questi macchinari vengono comunemente chiamati CNC che significa: Computer Numerical Control cioè a Controllo Numerico Computerizzato; sono macchine piuttosto complesse e di estrema precisione, che sono state progettate e realizzate alla fine del secolo scorso.
Non sono riuscito ad imparare quando sono nate le prime (probabilmente negli U.S.A.), ma qui in Italia la Biesse di Pesaro mi ha passato alcuni dati riguardanti la loro azienda.
Loro hanno costruito la prima macchina a 3 assi, cioè che opera nelle dimensioni X e Y del piano e Z per la profondità, nel 1982. 


Con queste macchine si possono fare dei fori in orizzontale e in verticale nelle più svariate posizioni con precisione micrometrica e perfettamente ripetibili quante volte si vuole. Ovviamente sono impianti destinati prevalentemente alle industrie che devono produrre il medesimo pezzo in moltissime copie per cui, una volta studiato il programma da far eseguire, basta sostituire i pezzi sul piano di lavoro, dove le ventose a depressione tengono fermi i pannelli in lavorazione.
Poi si può cambiare il programma e si può preparare un’altra serie di pezzi, completamente diversi. Oltre alla foratura si può eseguire anche la fresatura dei vari pannelli, con utensili di vario tipo che una volta dovevano essere cambiati a mano, ma che oggi le macchine sono programmate per provvedere autonomamente alla sostituzione, prelevando gli utensili opportuni da un magazzino apposito. 


Nel 1992 è stato inserito il 4° asse, cioè si è creata una macchina che poteva orientare la testa ruotandola in un piano ortogonale al piano della macchina, ma il salto più vantaggioso è avvenuto nel 1998, quando è stata prodotta la prima macchina a 5 assi, che quindi permetteva di utilizzare una testa rotante anche in un piano perpendicolare al precedente, combinandolo col quale si poteva far lavorare la testa in qualunque posizione.
Con questo tipo di macchina ci si può permettere di lavorare un blocco di legno, utilizzando una fresa di piccole dimensioni ed ottenere una scultura di una statua. Naturalmente queste macchine non sono state prodotte per scopi artistici, ma per eseguire pezzi complicati come questa parte di corrimano: 


Ma l’uso che viene fatto più frequentemente di queste apparecchiature è nella produzione di porte e finestre, che richiedono interventi con gruppi-fresa particolari e gestione dei pezzi effettuata con ventose per le porte, o pinze per le finestre, data la scarsa larghezza dei pezzi da lavorare, posizionate alternativamente all’esterno e all’interno dei pezzi. 


sabato 5 aprile 2014

LE SEZIONATRICI


Oltre alla sega a nastro ed a quella circolare sono nate in tempi successivi delle altre macchine destinate al taglio delle tavole di legno e dei pannelli derivati: le sezionatrici.
La prima ad essere progettata è stata quella orizzontale, i cui primi disegni vengono fatti risalire al 1953, mentre la successiva commercializzazione dei primi modelli è datata 1958.
Queste macchine sono nate per facilitare le operazioni di taglio dei pannelli che, essendo piuttosto grandi (quelli attuali arrivano anche a dimensioni di 420x210 cm.), creavano diversi problemi alle aziende che avevano a disposizione solo la sega circolare con carrello a squadra.
Inizialmente nelle sezionatrici i pannelli venivano messi in posizione e spostati manualmente ed i fermi di appoggio che determinavano la dimensione di taglio erano regolati a mano; il carro lame (con la lama per il taglio e l’incisore) percorreva la macchina in tutta la sua lunghezza, anche se il pezzo da segare era piccolo, con notevole spreco di tempo e di energia elettrica.
Il pressore, lungo come tutta la zona di taglio della macchina, che scendeva per bloccare il pannello durante il taglio, era molto semplificato.
Naturalmente oggi queste macchine sono notevolmente migliorate e innanzitutto sono state dotate di uno spintore nella parte posteriore della macchina, che a volte è dotato di pinze, per muovere i pannelli con maggior precisione fino alla posizione desiderata per il taglio, senza che l’operatore debba fare fatica.
Il carro lame ha un tastatore o un sensore che ferma la sua corsa appena ha finito di tagliare il pezzo, qualunque sia la sua dimensione; il pressore è spesso dotato di barriere fatte con setole sintetiche per la chiusura laterale per migliorare l’effetto dell’aspirazione ed eliminare la fuoriuscita di segatura, inoltre sono dotate di tutte le sicurezze a raggio laser per evitare di far funzionare la macchina nel caso che qualcuno distrattamente lasci una mano sotto il pressore.
In certi casi le lame sono inclinabili fino a 45° ed i comandi ormai non sono più manuali, ma digitalizzati con un piccolo computer che regola tutte le funzioni della macchina. 


Sempre rimanendo nel campo delle sezionatrici orizzontali, esistono delle macchine multifunzioni che possono lavorare in modi diversi, in funzione delle necessità aziendali: come sezionatrice normale, con addirittura la lama inclinabile da -45° a +45° (cosa piuttosto insolita), oppure come sega circolare normale, dotata di squadra orientabile, per poter effettuare dei tagli inclinati, come si può vedere dal filmato seguente: 


Subito dopo le sezionatrici orizzontali, sono nate quelle verticali nel 1959; il vantaggio fondamentale di queste ultime rispetto alle precedenti è l’ingombro.
Queste macchine, che si sviluppano in verticale e lavorano con un piano di appoggio leggermente inclinato all’indietro, occupano molto meno spazio delle sorelle maggiori e sviluppano un lavoro analogo (l’unica cosa che non possono fare è inclinare la lama a 45°).
Di questo modello esistono due tipi: quello manuale in cui il pannello ed il gruppo motore-lame vengono mossi dall’operatore, come pure lo spostamento della barra verticale lungo la macchina, oppure ci sono le macchine più sofisticate tecnologicamente che utilizzano un computer con un software studiato appositamente, con cui possono essere programmate per muoversi in completa autonomia ed effettuare tutti i tagli previsti dall’operatore.
In questo caso l’intervento del tecnico addetto al funzionamento della macchina si limita alla preparazione del programma di taglio e all’asportazione dei pezzi, una volta che la macchina ha provveduto a segarli.  


Poiché le sezionatrici orizzontali hanno un costo decisamente superiore a quelle verticali, si intuisce subito che le prime sono destinate alle aziende con un’alta produzione di pannelli segati, perché l’alto costo della macchina deve essere ammortizzato con un gran numero di ore di lavoro.
Quelle verticali invece si stanno sempre più inserendo nelle piccole aziende e nei laboratori di falegnameria, dove l’uso di tali attrezzature non è continuo, ma saltuario. 


martedì 25 marzo 2014

LA TRONCATRICE E LA RADIALE


Questa macchina è stata inserita nel gruppo di quelle fisse perché generalmente ha una collocazione stabile all’interno del laboratorio, ma dalle troncatrici col basamento in ghisa (ottimo per dare una notevole stabilità, ma piuttosto pesante) oggi si è passati a produrle con la struttura in lega leggera.
Questa evoluzione, che rende la macchina molto più leggera, consente sia di lavorare in laboratorio, sia di portarsela dietro in altri locali dove, per esempio, si esegue il montaggio dell’arredamento. 


La funzione principale di questo attrezzo è, come dice la parola stessa, di troncare dei profili in legno e l’operazione di taglio avviene sia perpendicolarmente, tagliando il pezzo da -45° a +45°, sia con la lama inclinata, per poter effettuare delle lavorazioni su pezzi piatti e larghi, che non si potrebbero tagliare in posizione verticale perché la posizione della lama a riposo non ne permetterebbe l’inserimento.
Le troncatrici, in funzione del tipo di lavoro che devono fare, nascono con lame di diametro diverso, dai 210 mm. ai 315 mm., e molte hanno anche un piano superiore che può essere utilizzato per trasformare la troncatrice in una piccola sega circolare. Per fare questo viene fissato il blocco motore in modo che la lama sia in fase di affondamento completo e questo permette al piano di taglio superiore di trovarsi in posizione orizzontale; viene poi applicata, in un’apposita scanalatura, la parallela che è quindi libera di spostarsi lateralmente per modificare la larghezza del pezzo da tagliare.
Ovviamente le lame, tutte con i denti al Widia, sono differenti in funzione del servizio che devono fare: i corniciai, per esempio, creano le cornici per i quadri ottenendole tagliando a 45° delle aste già finite; per ottenere un buon risultato devono usare delle lame con un notevole numero di denti, di solito 80 o 96, ed con queste lame riescono ad ottenere dei tagli senza sgranature, che non saprebbero come ritoccare, se avvenissero.
Invece chi si deve limitare a troncare dei righetti di legno grezzo, non ha bisogno di lame così sofisticate ed usano quelle con meno denti (36 o 48), ma più spaziati tra di loro, per poter affondare velocemente.
Sempre rimanendo nel campo delle troncatrici, ce n’è una un po’ particolare destinata a tagliare tavole o pannelli, quindi oggetti piuttosto profondi; questa macchina è la troncatrice radiale. La differenza rispetto alla precedente consiste nella possibilità di muovere la lama trasversalmente al pezzo, effettuando il lavoro di una sega circolare. 


Di questo dispositivo esistono due versioni: la radiale fissa, che ha la lama costantemente verticale, sempre orientabile da -45° a +45° ma con un braccio che permette alla lama una corsa notevole; l’altra è la radiale portatile, che sfrutta lo scorrimento del corpo lama su dei perni orizzontali che ne aumentano la profondità di taglio.
Quest’ultimo tipo è più versatile perché può essere usata anche come troncatrice normale, che quindi ha anche la possibilità di inclinare la lama rispetto al piano ed avere anche il piano di taglio superiore, cosa che l’altro modello non può avere assolutamente.

Esiste poi anche un altro tipo di troncatrice, che viene chiamata combinata, ed è il tipico strumento da usare in cantiere; ha una struttura che viene sostenuta da 4 gambe metalliche asportabili e può funzionare come troncatrice normale, nella posizione standard, oppure come sega circolare, effettuando un ribaltamento completo della macchina, che quindi presenta in quest’ultima versione solo un piano con la lama che esce da sotto, ovviamente corredata di parallela. 


sabato 15 marzo 2014

LA MULTILAME E LA SCORNICIATRICE


Quando si devono ricavare dei righetti da delle tavole di legno, in grande quantità, risulta disagevole prepararli con la sega circolare, uno alla volta, soprattutto se si devono maneggiare delle tavole di diversi metri di lunghezza.
Per venire in contro a chi deve affrontare lavori di questo tipo è stata ideata la multilame che lavora con diverse lame montate contemporaneamente sullo stesso albero, producendo così diversi listelli con un’unica passata.
La macchina è costituita da una struttura coperta dotata di un tappeto mobile in gomma su cui viene appoggiata la tavola di legno che deve essere lavorata; al centro della macchina c’è l’albero porta lame a sbalzo, in cui vengono sistemate le varie lame ed i relativi distanziatori, che stabiliranno la larghezza dei vari righetti in cui verrà segata la tavola.


Naturalmente questi distanziatori dovranno essere un po’ più larghi dei righetti da produrre, dal momento che essi vengono frapposti fra le lame, ma a contatto con il corpo delle lame stesse; pertanto i denti al Widia, che sporgono dal corpo circa mezzo millimetro per parte, definiranno invece la reale dimensione dei righetti all’uscita dalla macchina.
Per essere sicuri che le varie lame ruotino contemporaneamente e in maniera solidale con l’albero, i corpi delle lame hanno due tacche che si innestano su due chiavette longitudinali applicate sull’albero, per essere sicuri di riuscire a trascinarle tutte quante insieme. 


Inoltre le lame, a differenza di quelle adottate per le seghe circolari normali, vengono dotate di 4 rasanti interni che contribuiscono a spianare molto bene le facce verticali dei righetti, dando loro un aspetto quasi piallato.
Se quindi si infila nella multilame una tavola già piallata a spessore, all’uscita della macchina otterremo dei listelli squadrati sui 4 lati e già con le misure definitive.
La multilame viene spesso accoppiata ad un’altra macchina che non è frequente vedere nelle falegnamerie, ma è tipica delle aziende dove si costruiscono mobili che necessitano di finiture eseguite con cornici di vario tipo, oppure nelle ditte in cui c’è un reparto destinato alla produzione di cornici; questa macchina si chiama scorniciatrice.
E’ una macchina piuttosto complessa e discretamente lunga, in quanto il lavoro che svolge è la somma di tanti interventi in sequenza eseguiti da un certo numero di frese, che agiscono singolarmente sul listello che viene infilato all’ingresso e che, trascinato da diversi rulli posizionati opportunamente, subisce tutte quelle lavorazioni che lo trasformeranno in una cornice con un notevole numero di modanature. 


Avendo tante frese da mettere a punto, richiede un certo tempo per la preparazione, quindi è da utilizzare solo quando esiste la necessità di produrre un notevole numero di metri, a volte chilometri, di listelli.
Questa macchina è dotata di un sistema di piallatura superiore ed inferiore, per cui non è necessario piallare le tavole da infilare nella multilame che generalmente la precede, ma è sufficiente preparare i listelli ottenendoli direttamente da una tavola grezza.

Naturalmente bisogna valutare caso per caso per decidere, in funzione delle lavorazioni che deve subire e delle dimensioni, se vale la pena di piallare le tavole oppure no.


giovedì 6 marzo 2014

IL TORNIO DA LEGNO


Il tornio da legno nasce nell’antichità ed è probabilmente la macchina più antica che si conosca, prende spunto dal tornio per vasai che viene trasformato spostando l’asse di rotazione da verticale (per i torni da vasai) ad orizzontale (per i torni da legno).
Il movimento del tornio era inizialmente a pedale, poi a pertica, finchè nel 1800 si riuscì ad utilizzare la forza dei mulini ad acqua per movimentare tutte le macchine, tra cui anche i torni da legno. 


Questa macchina, che oggi può sfruttare il motore elettrico per la rotazione, è costituita da una testa, che contiene il motore e il cambio di velocità, perché bisogna cercare di mantenere costante la velocità tangenziale di lavorazione in modo da far ruotare a bassa velocità il pezzo, se ha un diametro abbondante, mentre bisogna aumentarla se si sta lavorando un pezzo di piccolo diametro.
Dal motore esce un asse che porta il trascinatore, che è una specie di arpione che viene spinto nel legno, dal lato sinistro, per trasmettergli il movimento senza che ci siano slittamenti. Dall’altra parte del pezzo c’è la contropunta conica, che si infila in un foro precedentemente preparato, che serve a mantenere sollevato il pezzo all’estremità destra, mentre è in rotazione verso l’operatore.


Il cono può essere sostituito da un mandrino a cremagliera, per ospitare una punta da trapano, se si vuole fare un foro centrato, quando il pezzo è collegato solo alla testa ed è a sbalzo.
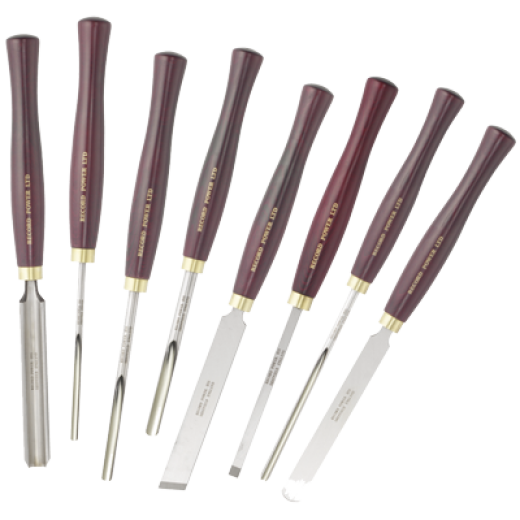
Per lavorare il legno esiste un supporto spostabile, su cui vengono appoggiate le lame degli strumenti adottati per le varie lavorazioni; questi attrezzi assomigliano a delle sgorbie manuali, ma sono molto più lunghi, soprattutto dalla parte del manico per avere un migliore controllo dell’utensile durante l’uso.


Al posto del trascinatore si possono montare vari tipi di accessori: il più usato è il platorello che è un disco con alcuni fori attraverso i quali si infilano le viti per fissare il pezzo da dietro; in alternativa esistono i mandrini, che sono delle ganasce registrabili per afferrare il pezzo da lavorare e che possono essere utilizzati anche senza contropunta.


Uno di questi assomiglia al mandrino del tornio parallelo a 4 griffe per la meccanica, l’altro tipo è costituito da 4 settori circolari espandibili, che possono stringere il pezzo sia dall’esterno che dall’interno, se è stata precedentemente preparata una cava cilindrica, per la lavorazione successiva.


In alcuni casi la testa si può ruotare di 90° o di 180° per dare la possibilità di lavorare i pezzi frontalmente, anziché lungo l’asse longitudinale come si fa tradizionalmente; questo si verifica generalmente quando il diametro dell’oggetto da tornire è superiore a quello massimo ammissibile in posizione standard, cioè non deve toccare il basamento.
A volte infatti capita di lavorare delle ciotole portafrutta che hanno un diametro notevole, quindi si fissano sul platorello o con un mandrino, dopo aver ruotato la testa di 90°, in modo da poterle lavorare di fronte, ovviamente spostando il supporto per le sgorbie, che ha un braccio a gomito che può uscire all’esterno.
Durante le lavorazioni con la contropunta, la testa rimane ferma mentre la contropunta si sposta avanti o indietro, per adattarsi alla lunghezza del pezzo da lavorare. 


Nella scelta dei legni da lavorare è meglio privilegiare quelli duri e compatti, a grana fine, che garantiscono una buona finitura; quelli teneri e leggeri tendono a strapparsi sotto l’effetto degli utensili, quindi è meglio orientarsi verso legni come l’acero, il noce, il ciliegio, il faggio ed altri di questo tipo.

La finitura verrà sempre effettuata con una passata di carta vetrata fine, mentre il pezzo è ancora in rotazione; si può inoltre trattare l’oggetto con della cera o dell’olio per dargli un aspetto lucidato, sempre con il pezzo in rotazione per velocizzare l’operazione.

mercoledì 26 febbraio 2014

IL PANTOGRAFO


Il pantografo è una macchina che è stata inventata per fresare delle tavole o dei pannelli, seguendo una sagoma predefinita e mettendo l’operatore nelle condizioni di fare tutte le copie che vuole dello stesso oggetto. 


Per procedere alla realizzazione bisogna innanzitutto disporre di un disegno quotato o di un profilo, per riprodurre una sagoma perfetta su un pannello, generalmente in MDF come quello che si vede nella foto, dotata di blocchi di fermo per tenere in posizione il pezzo contro la sagoma stessa, durante la lavorazione. 


Una volta preparati i pezzi squadrati che dovranno essere sagomati, vi si appoggia sopra la sagoma in MDF e si segna il contorno con una matita; poi, con la sega a nastro, si segano tutti i pezzi restando però qualche millimetro al di fuori del segno di matita.
Ovviamente il nastro della sega sarà più o meno stretto in funzione dei raggi di curvatura da eseguire: se i raggi sono grandi basta un nastro grande, se invece sono piccoli bisognerà montare un nastro stretto, in modo che possa curvare in fretta durante il taglio.
In seguito si fissa la sagoma sotto al pezzo da lavorare con il sistema più conveniente: a volte si possono usare due viti, i cui fori verranno stuccati a fine lavorazione; in altri casi dei chiodini oppure anche del semplice biadesivo, se non si può intaccare la superficie dei pezzi da sagomare.
Fatto questo, si decide con quale fresa si deve affrontare il lavoro; come al solito possiamo usare una fresa di diametro abbondante, che lavora più velocemente, se i raggi di curvatura sono ampi, ma useremo una fresa di piccolo diametro se ci dobbiamo infilare in zone con raggi piuttosto piccoli. 


Immediatamente sotto la fresa, e con lo stesso diametro, si monta un perno di acciaio; contro questo perno bisognerà tenere premuta la sagoma per tutto il percorso che dovrà seguire il pezzo per essere copiato. Si dovrà determinare inoltre la profondità di lavorazione della fresa, che deve essere regolata in modo da lavorare almeno un paio di millimetri più in basso del pezzo, per avere la certezza che la lavorazione avvenga su tutto lo spessore.
A questo punto, con la tavoletta o il pannello ben fissato sopra la sagoma, e leggermente sporgente rispetto ad essa, possiamo avviare la macchina, che metterà in rotazione il mandrino con la fresa e lo farà scendere fino alla profondità impostata; non ci resta che avvicinare tutto il complesso alla fresa, che lavorerà il pezzo lungo tutto il contorno, mentre la sagoma scorre contro il perno.
Alla fine del percorso il pezzo lavorato avrà assunto le stesse dimensioni della sagoma sottostante, asportando i millimetri in eccesso e realizzando un bordo liscio come quello della sagoma. 


Una volta finito il percorso di scontornatura, si può staccare il pezzo appena lavorato e fissarne un altro, ricominciando il lavoro come prima.

Queste macchine ormai si trovano solo in alcuni laboratori di falegnameria, dal momento che l’attuale tecnologia ha ormai proposto macchine a controllo numerico computerizzato, molto più precise e molto più costose, che vengono programmate con un software adeguato, per far eseguire qualunque tipo di percorso alla fresa senza bisogno di preparare una sagoma grezza per crearne delle copie con il materiale destinato all’uso finale.

sabato 15 febbraio 2014

LA LEVIGATRICE E LA CALIBRATRICE


La levigatrice è una macchina che è stata studiata per carteggiare meccanicamente i pannelli piani in maniera molto più veloce di quanto si possa fare manualmente; esiste in varie lunghezze per soddisfare tutte le esigenze ed è costituita da un nastro abrasivo chiuso su se stesso, generalmente alto 115 mm., di varie grane, per potersi adattare a qualunque lavoro.
Questo nastro scorre velocemente, guidato da due tamburi di alluminio (uno motorizzato e l’altro in folle) e nel lato inferiore scorre verso sinistra, dove c’è la presa dell’aspirazione, in modo che l’operatore non respiri la polvere che si genera durante l’operazione. 


Il pezzo da levigare si appoggia sul piano (regolabile in verticale), in modo che il nastro venga a trovarsi a pochi centimetri dalla superficie da trattare, quindi senza toccarla; il piano viene spostato trasversalmente alla macchina dall’operatore nel momento in cui preme il nastro abrasivo contro il pezzo con un tampone dotato di un feltro inferiormente, per minimizzare l’attrito.
Lo spostamento del piano è necessario per poter carteggiare tutte le parti del pannello in lavorazione; se il pannello è molto largo, si carteggia prima la metà verso l’esterno, poi si gira di 180° e si lavora l’altra metà, in modo da coprire tutta la superficie.
Poiché il nastro abrasivo scorre velocemente, bisogna stare attenti a muovere il carrello in continuazione ed evitare di sostare in un punto, perché si rischierebbe di togliere troppo materiale. Soprattutto nel caso dei pannelli rivestiti con impiallacciatura, che generalmente ha uno spessore di 0,6 mm., questa rischierebbe di venire asportata completamente, scoprendo il materiale del pannello di supporto.
Questo comporterebbe il rifacimento del pannello con l’applicazione di una nuova impiallacciatura, dopo aver sgrezzato completamente la facciata rovinata, e ripetere poi l’operazione di levigatura.
Questa macchina compie l’ultima operazione meccanica prima di mandare i pannelli in verniciatura e serve a levigare i pannelli, rendendoli lisci in modo da metterli nelle condizioni migliori per ricevere la vernice.
Per evitare che il nastro abrasivo trascini in avanti il pezzo quando, premendo col tampone, vengono a contatto, esiste un listello di battuta trasversale al piano nella parte sinistra, a cui vengono appoggiati i piani da levigare.
Una macchina che produce lo stesso lavoro, ma rivolta più al settore industriale, è la calibratrice che ha un tappeto mobile in gomma forata su cui vengono appoggiati i pannelli da carteggiare, dopo che si è definita la distanza dai nastri a cui bisogna farlo scorrere; generalmente le velocità di avanzamento sono due, ma esistono modelli che hanno la possibilità di variare la velocità con continuità. 


Esiste un display che indica quanti millimetri e quanti decimi il tappeto dista dai nastri abrasivi, in modo da poter calcolare quanto materiale asportare ad ogni passata; il concetto è quello della pialla a spessore, solo che qui la macchina lavora con due o più nastri abrasivi, con grana a granulometria decrescente, larghi quasi come tutto il tappeto, ed oscillanti in senso trasversale all’avanzamento.
Le macchine più tradizionali hanno due nastri, che si sviluppano verticalmente, e la consuetudine vuole che il primo, previsto per sgrossare, abbia una grana 80, mentre il secondo può avere una grana 120 o 150, per rifinire al meglio il pezzo. 


I nastri vengono tenuti in tensione da alcuni rulli rivestiti in gomma, comandati da pistoni che sono tenuti in posizione dall’aria compressa.
Queste macchine, oltre che per il numero di nastri in dotazione, si distinguono anche per la loro larghezza: per esempio un’azienda che produce porte sceglierà una macchina con una larghezza utile di lavorazione di 110 / 120 cm.; un’altra che produce solo mensole si accontenterà di una macchina con una larghezza di 60 / 65 cm.
Una cosa importante, per evitare brutte sorprese, quando per esempio di passa alla calibratrice una porta, è ricordarsi di calibrare il tamburato prima di placcarlo con l’impiallacciatura; solo così si può essere sicuri che, quando si andrà a calibrare la porta finita, non capiteranno abrasioni differenti da zona a zona, con asportazione talvolta di tutto il tranciato.
Ovviamente tutte queste macchine devono essere collegate all’aspirazione, per eliminare tutta la polvere di legno che viene prodotta.