lunedì 5 febbraio 2018

GUIDA DI AFFILATURA (quarta parte)


L’ultima parte è dedicata al rullino ed al suo asse; per quello che riguarda l’asse ho utilizzato un tondino di acciaio cromato di 9 mm. di diametro, rimasto da un lavoro precedente. Dopo averlo tagliato in lunghezza a filo con l’esterno dei supporti, ho provveduto a spianare le estremità con la mola in corrispondenza dei punti in cui verranno montati i grani per il suo fissaggio. 


Il rullino invece lo ottengo da un tondino di ottone di 25 mm. di diametro. 


Si parte con la punta da centro, poi si fora con una punta di diametro 5 mm. ed in seguito si passa la punta da 9 mm.; naturalmente un perno di 9 mm. non si può usare per fare ruotare un oggetto con un foro dello stesso diametro, per cui rifinisco il foro con una punta da 9,1 mm. per garantirmi un minimo di gioco. 


In questa foto si vede il corpo principale già montato, il rullino con le due rondelle in materiale plastico da mettere alle estremità ed il perno di rotolamento.
La guida montata è visibile nella foto seguente: 


Nel caso che di desideri affilare uno scalpello sottile, per tenerlo in squadro con la guida lo si stringe tenendolo accostato ad uno dei due bordi della fresata.


Con uno scalpello largo il discorso cambia e i lati inclinati lungo la sua lama saranno guidati dagli spigoli superiori della fresatura, tenendolo centrato sulla guida e bloccato saldamente in squadro. 


L’importanza di avere due boccole in gomma, che quindi si adattano all’inclinazione del piano superiore determinata dalla forma a cuneo dello scalpello, si vede in questa foto: 


Adesso bisogna determinare la posizione di inserimento degli scalpelli nella guida in funzione dell’angolo del bisello da creare; per fare questo in diverse posizioni, quindi con un diverso angolo di bisello, conviene farsi una dima per avere con immediatezza la posizione in cui bloccarlo. I materiali ovviamente possono essere diversi: dal Medium Density al Nobilitato bianco, dal Multistrati allo Stratificato; l’importante è che abbia una forma ad L per poter appoggiare il rullo posteriormente. Le varie posizioni degli angoli del bisello vanno segnate posizionando lo scalpello e controllando con un goniometro l’angolo formato dal lato inferiore dello scalpello (che nel disegno appare sopra) e la base della dima, mano a mano che si fa uscire lo scalpello dalla guida, come si vede dal disegno seguente: 


Naturalmente la dima è abbastanza larga da ospitare la lama di un pialletto: 


L’unica differenza rispetto al posizionamento dello scalpello è che in questo caso bisogna piazzare la lama con l’ausilio di una squadra.


venerdì 26 gennaio 2018

GUIDA DI AFFILATURA (terza parte)


Riprendendo il discorso della guida di affilatura, adesso possiamo cominciare a fare un primo assemblaggio. 


Non c’è male, i fori del piatto inferiore combinano con quelli filettati dei supporti del rullino e le viti svasate M5 x 20 si inseriscono alla perfezione. Vediamo come si presenta da sotto: 


Dimenticavo di sottolineare che, per poterla inclinare fino a 35°, ho effettuato un taglio a 45° dello spigolo inferiore del piatto, che ho effettuato con la solita troncatrice.
Adesso bisogna lavorare il piatto superiore a cui bisogna fare due fori da 6 mm. per fare passare le barre filettate che stringeranno gli scalpelli tra i due piatti per poterli bloccare saldamente durante la fase di affilatura. Provvedo quindi a macchiare la zona con il pennarello, a tracciare il centro del foro ed a bulinarlo. 


Naturalmente utilizzo la solita tavoletta con gli appoggi in modo da poter ribaltare il piatto per eseguire il foro sull’altro lato in posizione simmetrica. Visto che ho la posizione corretta, foro nella medesima posizione anche il piatto inferiore, con l’accortezza di utilizzare una punta da 5 mm., visto che dovrò filettare con un maschio M6. Alla fine delle filettature ecco una vista d’insieme delle parti di alluminio: 

Inoltre ho cercato di trovare un sistema per tenere gli scalpelli in squadro con la guida e mi è sembrato utile effettuare nel piatto inferiore una fresatura centrale profonda 3 mm. e larga 22 mm., che fornirà una sponda in squadro agli scalpelli più stretti e una centratura per i bordi inclinati di quelli più grandi.
Per ottenere lo scasso desiderato ho usato la toupie su cui ho montato una fresa al Widia a 6 taglienti alta 10 mm. ed ovviamente ho dovuto fare diverse passate, sia in altezza che in profondità, per ottenere il risultato previsto; per muovere il piatto inferiore senza rischiare di farmi del male, ho costruito una dima per fare avanzare manualmente il pezzo di alluminio. 


Come si vede è un oggetto molto semplice, costituito da una tavoletta di abete su cui ho fissato due pezzi di MDF da 10 mm. di spessore, a distanza tale da impedire al piatto di spostarsi in orizzontale; inoltre ho fissato con una vite il pezzo di alluminio sfruttando uno dei fori svasati praticati precedentemente per bloccarlo anche in verticale. In questo modo mi sono assicurato un fissaggio che mi garantiva una serie di passate senza rischiare spostamenti del pezzo. 


Adesso devo preparare i nottolini zigrinati in cui inserirò le barrette filettate M6 che utilizzerò per stringere tra di loro i due piatti di alluminio; questa operazione richiede l’uso di un tornio parallelo, tanto per intenderci quello in uso nelle officine meccaniche. 


Qui si vede l’operazione quasi terminata: ho inserito nel mandrino un tondino da 18 mm. di diametro e, dopo averlo ripulito, ho accennato la troncatura posteriore ed ho usato il godrone (che si nota in primo piano) per effettuare la zigrinatura (o godronatura); sto inserendo una punta da 5 mm. per fare un foro che successivamente provvederò a filettare M6. 


Ed ecco il risultato:


Naturalmente ne servono due e, dopo aver preparato due barrette filettate M6 abbastanza lunghe da sporgere sotto il piatto inferiore, le inserisco bloccandole con del collante cianoacrilico. 


Naturalmente l’estetica vuole la sua parte per cui finisco i nottolini verniciandoli di rosso. 
Poiché gli scalpelli sono generalmente a forma di cuneo e i piatti non saranno mai paralleli quando vengono stretti, mi sono procurato due cilindretti forati in gomma che provvederanno a stringere i piatti deformandosi in maniera da adattarsi alla posizione dei piatti, che non saranno paralleli. 


(fine terza parte)


martedì 16 gennaio 2018

GUIDA DI AFFILATURA (seconda parte)


Dopo aver effettuato le varie filettature nei supporti del rullino ho dovuto togliere le parti in eccesso per dare la forma definitiva ai due elementi; per questa lavorazione ho utilizzato la troncatrice mettendo un appoggio fissato con un morsetto per poter tagliare tutti i pezzi nella medesima posizione. 


Purtroppo il pezzo di alluminio è troppo vicino alla lama durante il taglio per cui non posso tenere stretto il pezzo con le dita; per risolvere il problema mi costruisco un utensile di legno (che quindi non danneggerà la lama) incollando una spina di 8 mm. di diametro in un righetto forato nella posizione opportuna per inserirsi nel foro di 9 mm. del supporto. 


La dimensione del righetto è tale da passare all’interno del morsetto e adesso posso trattenere con sicurezza il pezzo di alluminio contro l’appoggio. 


Il primo taglio è stato fatto con un’inclinazione di 30°, ma ce n’è un altro più piccolo dietro che va effettuato a 45°; pertanto cambio l’inclinazione della troncatrice e modifico l’utensile in legno perché la posizione del foro da 9 mm. è cambiata e devo spostare il fissaggio più all’esterno.


La forma definitiva dei supporti è stata raggiunta ed ora si presentano così: 


Adesso devo occuparmi dei fori del piatto inferiore; per facilitarmi la visualizzazione del tracciamento che faccio strisciando il calibro tenendolo in battuta su un fianco, questa volta uso un pennarello nero per crearmi una zona scura in cui i graffi fatti dal becco mobile del calibro risultino più evidenti, scoprendo l’alluminio. 


Dopo aver bulinato gli incroci delle tracce, che corrispondono ai punti da forare con la punta da 5 mm., torno a posizionare la tavoletta con gli appoggi nella posizione determinata dal perno appuntito nel mandrino, come ho fatto precedentemente. I fori devono permettere il passaggio delle viti M5 svasate che si inseriranno nei fori che ho filettato nella parte superiore dei supporti del rullino e la posizione del primo foro sarà sulla mezzeria del loro spessore (che è 15 mm.) e distante dall’altro bordo di 10 mm. 


Ribaltando il piatto e forandolo dal lato opposto ottengo il medesimo foro relativo all’altro supporto; poi sposto la tavoletta per effettuare l’altro foro che dista 20 mm. dal precedente e ovviamente foro dall’altro lato dopo averlo ribaltato. Per completare la lavorazione faccio la svasatura ed il risultato è questo: 


(fine seconda parte)


sabato 6 gennaio 2018

GUIDA DI AFFILATURA (prima parte)


Qualche tempo fa ho acquistato un kit di affilatura per scalpelli di una nota casa americana che produce utensili, elettroutensili ed accessori; purtroppo non sono rimasto soddisfatto della guida perché aveva le boccole posteriori per il rotolamento sulla pietra per affilare che erano fuori asse e questo provocava un avanzamento oscillante lungo il percorso.
Il risultato ovviamente era che gli scalpelli non venivano affilati correttamente; correggere il difetto era piuttosto complicato per cui a questo punto ho deciso di costruirmene una ed ecco come ho fatto. 


SEZIONE                                                                               VISTA POSTERIORE


Il materiale che ho scelto per l’esecuzione è una lega di alluminio per le parti piane, l’ottone per il rullino posteriore, l’acciaio per il perno del rullino per i due nottolini e ovviamente per le viti e le due barrette filettate inserite nei nottolini.
Ho iniziato con il taglio alla troncatrice, a cui avevo montato una lama predisposta per il taglio delle leghe leggere, di tre barre: una di 60 x 10 per il piatto inferiore, una di 40 x 10 per il piatto superiore, ed una di 50 x 15 per i supporti del rullino che sono stati successivamente tagliati per ridurli a 40 x 15. 


Sono partito con le lavorazioni successive proprio da questi ultimi; mi sono costruito un appoggio da fissare sulla tavola del trapano a colonna, ho segnato con un bulino dove dovevo fare il foro per il perno del rullino ed ho montato un perno appuntito nel mandrino scendendo fino a centrare la bulinatura. 


A questo punto, tenendo premuto il perno sulla traccia del bulino, ho sistemato la tavoletta con gli appoggi; in questo modo ero sicuro di forare entrambi i supporti nella medesima posizione.
Poi ho bloccato i supporti con un piccolo morsetto a grip ed ho iniziato a forare con una punta da 5 mm.


Ho allargato il foro con la punta da 9 mm., che era il diametro di una barra cromata che mi era avanzata da un lavoro precedente. 


Ho rifinito il foro con una leggera svasatura; ovviamente la svasatura del lato nascosto del foro è stata effettuata spostando il piazzamento. 


Il passo successivo è stato la foratura, eseguita con una punta da 4,25 mm., per la seguente filettatura M5 con cui avrei fissato i supporti al piatto inferiore. 


Naturalmente anche qui è stata eseguita una leggera svasatura per favorire l’inserimento dei maschi M5.


Lo stesso tipo di operazione va effettuata anche nel lato posteriore, dove andrà alloggiato il grano M5 per il fissaggio del perno su cui scorre il rullino. 


A questo punto non resta che filettare i fori appena preparati. 


(fine prima parte)


domenica 24 dicembre 2017

INCIDENTI DI PERCORSO


Può capitare talvolta che qualcosa non vada per il suo verso durante una lavorazione; a me è capitato qualche tempo fa e, poiché questa situazione non si verifica solo a me, ho pensato di raccontarvi come si può risolvere il problema.
Circa un mese fa ho placcato un pannellino di MDF con due fogli di noce per fare un campione destinato ad un architetto; poiché non possiedo una pressa, l’operazione è stata effettuata utilizzando due pannelli di adeguato spessore ed i morsetti necessari per potere comprimere il campione all’interno in modo corretto.
Purtroppo, dopo che la colla vinilica che avevo usato aveva fatto presa, ho aperto la pressa casalinga ed ho notato subito che c’era qualcosa che non andava: infatti c’era un punto in cui l’impiallacciatura non si era incollata e si era verificata quello che in gergo viene chiamata “sollevatura”.
Queste situazioni si verificano di solito quando capita che la colla non è stata distribuita in maniera omogenea, oppure quando si appoggia l’impiallacciatura e la si sposta facendo strisciare la colla sottostante, togliendola da una zona in particolare; evidentemente avevo fatto uno di questi due errori ed il risultato è quello che si vede nella foto seguente: 


Quando capitano situazioni di questo tipo non bisogna disperarsi perché si può rimediare con un po’ di pazienza ed un minimo di abilità; bisogna iniziare facendo un taglio lungo la sollevatura che si è originata, assicurandosi di penetrare con la lama fino all’interno della bolla. 


Gli strumenti che occorrono per risolvere il problema si vedono nella foto seguente: 


Come si vede si utilizza una siringa con un ago sottile, un po’ di colla vinilica diluita in modo che possa fluire attraverso l’ago (conviene fare delle prove prima), due lame da cutter e due avanzi di legno, di cui almeno uno deve essere rivestito con lo scotch da pacchi (che sarà quello a contatto con la sollevatura ed impedirà che le due parti si incollino); dopo aver effettuato il taglio longitudinale, bisogna infilare la punta delle lame da cutter nell’apertura che si è venuta a creare, per tenerla divaricata. 


Abbiamo già provveduto ad aspirare con la siringa una quantità di colla sufficiente a ricoprire la zona in questione; si infila l’ago nella fessura e si versa la colla nella prima metà della sollevatura, poi si procede analogamente per l’altra parte. 


Il quantitativo di colla deve essere abbondante e deve fuoriuscire per essere sicuri che all’interno si sia distribuita dappertutto, e questo lo possiamo verificare schiacciando leggermente la sollevatura. 
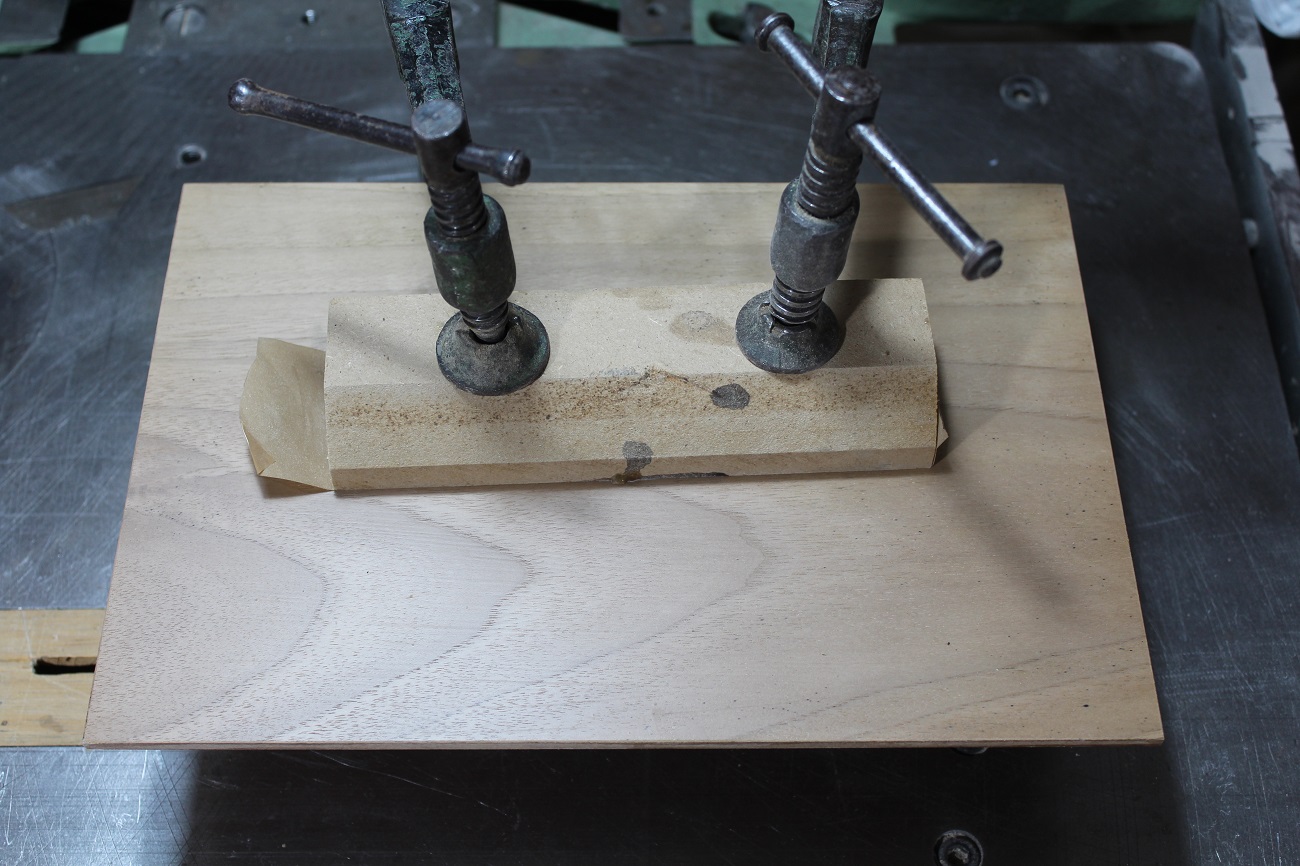
Visto l’alto contenuto di acqua nella colla, conviene aspettare tre o quattro ore prima di aprire i morsetti; la colla in eccedenza sarà uscita dal taglio e si sarà seccata, come si vede dalla foto seguente: 


Adesso basta fare una buona carteggiatura con una grana 80 o 100 finchè non viene asportata la colla in eccedenza e già adesso si nota pochissimo la giunta dei due lembi della sollevatura. 


Una mano di fondo trasparente all’acqua provvederà a chiudere ulteriormente la fessura che può essere rimasta e, dopo un’ulteriore carteggiatura con una carta a grana 240, si può procedere alla verniciatura finale; direi che il risultato è ottimo e l’intervento non si nota.