lunedì 12 giugno 2017

LE LAME PER SEGHE CIRCOLARI (prima parte)


Con questo articolo faccio seguito alle richieste di alcune persone che negli ultimi mesi mi hanno chiesto informazioni sulle lame per seghe circolari e sul loro uso.

La sega circolare è una macchina che è stata inventata da un falegname inglese, Walter Taylor, nel 1775 ed il fatto che si chiami “circolare” è dovuto al fatto che il taglio viene effettuato da un disco che ha un certo numero di denti sul perimetro.


Inizialmente le lame erano costruite semplicemente con acciaio al carbonio e, per poter mantenere affilati i denti, venivano temprate; in tempi successivi, quando la tecnologia lo permise, furono realizzate in acciaio al cromo che reagiva meglio alla tempra ed aumentava notevolmente la resistenza alla corrosione, cioè alla ruggine.


In seguito le lame furono costruite con acciai sempre più sofisticati e dotate di altri elementi di lega per ottenere utensili sempre più performanti. Queste lame venivano ottenute per stampaggio e la lastra sagomata che ne derivava subiva un’operazione denominata “stradatura” che piegava leggermente i denti all’esterno alternativamente a destra e a sinistra.
Era indispensabile effettuare questo procedimento perché, durante la lavorazione del legno, i denti sporgenti lateralmente producevano un taglio che era più largo del corpo della lama e pertanto ne evitavano lo sfregamento contro il materiale in lavorazione, evitandone quindi il surriscaldamento con conseguente deformazione della lama. 


Queste lame sono state usate nelle falegnamerie e nelle industrie di arredamento finchè non sono comparsi sul mercato i pannelli di truciolare, e successivamente di tutti gli altri pannelli derivati dal legno, che contengono delle colle termoindurenti molto abrasive che non potevano essere segati con le lame tradizionali in acciaio HSS perché perdevano l’affilatura molto velocemente.
Il problema fu risolto con l’avvento delle lame al Widia, cioè delle lame simili alle precedenti a cui però venivano saldate delle placchette di carburo di tungsteno sinterizzato in una matrice di cobalto, che agisce da legante (a volte sostituito dal nickel) a cui era stato dato il nome di Widia. 


Questo materiale, che è stato scoperto all’inizio del 1900, fu commercializzato per la prima volta nel 1926 dalla Krupp (che lo brevettò) in Germania e che usò questo nome contraendo due parole: Wie diamant, che in tedesco significa come diamante, per via della sua straordinaria durezza.
C’è una differenza fondamentale nella costruzione delle lame al Widia (definito anche con la sigla HM che deriva da Hart Metal, che in tedesco significa: metallo duro) rispetto a quelle tradizionali: quelle in acciaio avevano la stradatura per permettere l’avanzamento della lama nel legno senza attrito; quelle al Widia non hanno bisogno della stradatura perché le placchette che vengono saldate sui supporti dei denti sono più larghe del corpo della lama di circa mezzo millimetro per parte.
Con questo sistema si ottiene lo stesso risultato, in quanto il solco prodotto dalle placchette riportate è sufficiente largo da far procedere la lama senza sfregare contro la tavola di legno o il pannello.
Mentre una volta il corpo della lama veniva ottenuto per tranciatura, oggi il lavoro viene eseguito da macchine che tagliano la lamiera con il laser, con un aumento della precisione e soprattutto senza le deformazioni che avvenivano col vecchio sistema.
Il fissaggio delle placchette di Widia sul corpo della lama avviene con una saldatura detta “brasatura forte” in cui si usa una piccola striscia di una lega composta da rame ed argento, conosciuta generalmente col nome di Castolin (dal nome dell’azienda che l’ha inventata) che fonde ad una temperatura molto inferiore a quella dei componenti da saldare e questo ha il vantaggio che non crea deformazioni.
Oggi la saldatura industriale delle placchette viene eseguita da macchine automatiche che saldano per induzione, che utilizza il forte riscaldamento creato da un generatore di onde ad alta frequenza e di un campo elettromagnetico in una serie di spire vicino all’oggetto che deve essere saldato; questo procedimento è molto veloce, scalda il pezzo solo nella posizione richiesta e permette una saldatura perfetta.
Dopo la saldatura, una volta che la lama si è raffreddata, tutti i denti con il riporto in Widia vengono affilati e questa operazione viene effettuata sulla parte frontale del dente e sopra; inoltre la mola viene fatta passare sui fianchi del dente per determinare la larghezza del taglio, allineando perfettamente tutte le placchette in modo che la sega possa effettuare un taglio perfettamente dritto.
Può capitare che durante le lavorazioni, o in seguito ad una caduta, le placchette vengano danneggiate; queste possono essere dissaldate e sostituite con altre nuove che verranno uniformate a quelle esistenti, ripristinando così la perfetta funzionalità della lama.
Pur avendo una durezza notevole, dopo un certo numero di ore di lavoro, queste lame devono essere riaffilate con le mole diamantate perché i bordi delle placchette perdono gli spigoli vivi e cominciano ad arrotondarsi leggermente, facendo perdere l’affilatura alla lama; si dovrà procedere quindi ad una nuova affilatura, eseguita generalmente in centri specializzati, dove asporteranno un po’ di materiale dalle placchette (solamente sul fronte e sopra, senza toccare la larghezza dei denti) finchè non verranno ripristinati gli spigoli vivi, che sono i punti che determineranno la precisione e l’efficacia del taglio di ogni lama.


(Fine prima parte)


venerdì 2 giugno 2017

UNA VETRINETTA (parte decima)


Arrivati a questo punto bisogna smontare tutte le parti non incollate, carteggiarle con un levigatore orbitale (o rotorbitale) dotato di una carta vetrata da 80 grit, passare con un tampone a mano sugli spigoli con una carta da 240 grit per arrotondarli leggermente (ricordiamo che sugli spigoli vivi la vernice non si deposita bene), poi si stende una buona mano di fondo trasparente ad acqua.
Il giorno dopo, quando il fondo si è sicuramente essicato, si possono cominciare a carteggiare tutte le parti su cui è stato applicato il fondo, usando una grana a 240 grit; poi si soffia via accuratamente la polvere con una pistola ad aria compressa alimentata da un compressore che sia regolato almeno a 4 bar; poi si stende la finitura trasparente (io ne ho scelta una a 10 gloss) e si aspetta che i pezzi possano essere maneggiati.
Si ripassano tutti i fori delle spine con una punta da trapano da 6 mm. di diametro per ripulirli dal fondo che immancabilmente ci si è infilato dentro, ripristinando la dimensione originale e provvedendo ad una leggera svasatura.
Alla struttura centrale dobbiamo applicare lo sportello, collegandolo con la cerniera a nastro in ferro ottonato vista nell’articolo precedente; nello sportello sono già stati avvitati i fermavetri nella loro posizione per verificare che tutto sia a posto.
Dopo aver imballato adeguatamente i vari pezzi nel pluriball, li ho trasportati sul luogo del montaggio cioè nella sala mostra della Vetreria Bazzanese di Crespellano (BO), che ha fornito i vetri per poterla completare. Qui abbiamo montato tutte le parti in legno, aggiungendo naturalmente la schiena a specchio e le fiancate in vetro extrachiaro da 5 mm. di spessore, cominciando a fissarli posizionando i fermavetri in basso. 


Per fissare le viti ottonate con testa a goccia di sego è stato molto utile l’avvitatore della Festool dotato dell’accessorio che monta gli inserti per fissare le viti in posizione eccentrica, permettendo quindi di avvicinarsi moltissimo al vetro con l’inserto e inserendo le viti in posizione perfettamente perpendicolare alla superficie in cui vanno fissate. 


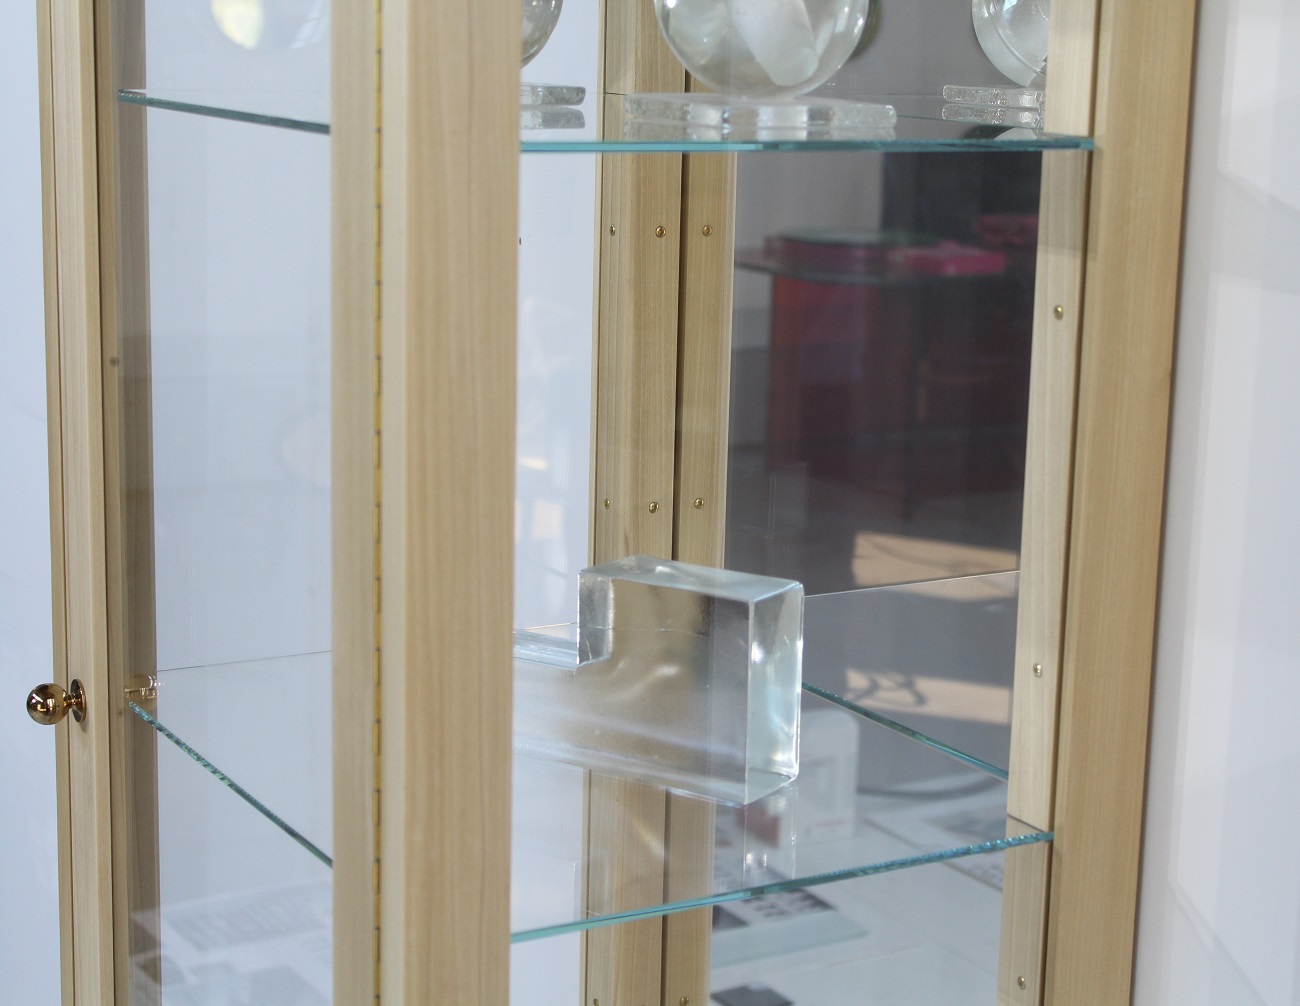
Dopo aver montato anche il vetro nello sportello ed aver inserito tutti i ripiani, si comincia a vedere il risultato di questo lungo lavoro. 


Nella foto seguente si nota una parte dell’interno, dove si può notare come i fermavetri della schiena e dei fianchi sostengano anche i ripiani, evitando così i soliti reggipiani di supporto che, per effetto della trasparenza del vetro, rimangono sempre in vista.
Naturalmente adottando questo sistema si definiscono a priori le posizioni dei ripiani, che non si possono spostare, salvo che non si rifacciano i fermavetri verticali di dimensioni diverse. 


Ed ecco la vetrinetta chiusa; per poterla fotografare in posizione frontale ho dovuto mettermi proprio davanti e quindi la schiena a specchio riflette la mia immagine. 


Per avere un’idea dell’aspetto laterale esterno della struttura centrale, ho fatto anche questa foto; e con questo ritengo conclusa la trattazione della costruzione della vetrinetta. E’ probabile che qualcuno stia dicendo:….”finalmente!”.


(fine)


martedì 9 maggio 2017

UNA VETRINETTA (parte nona)


L’articolo precedente si è concluso con l’incollaggio dei quattro elementi che costituiscono il telaio dello sportello; adesso bisogna incernierarlo alla struttura centrale, sul montante destro.
Ho scelto una cerniera a nastro in ferro ottonato larga 32 mm. (aperta) e l’ho tagliata a 1350 mm., cioè pari all’altezza dello sportello, poi l’ho fissata con tre viti, due alle estremità ed una al centro, al montante destro dello sportello.
Sotto allo sportello, per tenerlo sollevato dal piano, ho messo uno spessore di 2 mm. per centrare lo sportello in verticale, in modo da avere due fessure uguali sopra e sotto; in larghezza risulta centrato in quanto la cerniera ha uno spessore di 3 mm. ed avevo tagliato i traversi in modo da far rimanere gli stessi 3 mm. anche a sinistra.
Per il fissaggio contro il montante della struttura mi sono fatto aiutare da due morsetti “grip”, che possono essere manovrati con una mano sola, ed ho tenuto ferma l’ala della cerniera contro il montante della struttura spostandola finchè non sono riuscito a mettere a filo lo sportello con la struttura; poi ho fissato la cerniera con le solite tre viti per il montaggio di prova, per verificare se lo sportello si apriva e si chiudeva correttamente. 


Una volta verificato il buon funzionamento dello sportello, per poterlo aprire ho montato un pomolo di ottone di dimensioni proporzionate al montante, sulla sinistra dello sportello. 


Il risultato del montaggio dello sportello lo si può vedere nella foto seguente: 


Adesso, aprendo lo sportello e ruotandolo di 180° si completa il fissaggio della cerniera con le viti 2,5 x 16 che si usano di solito con questo tipo di fori. 


Se invece teniamo lo sportello aperto a 90° e guardiamo dall’interno della struttura centrale, quello che si vede è questo: 


Una cosa che bisogna fare assolutamente è smussare gli spigoli interni dei quattro montanti della struttura centrale perché il vetraio, quando lavorerà la lastra di vetro da 5 mm. per ricavare i ripiani, non potrà realizzarli esattamente come li ho disegnati nell’articolo del 28 febbraio 2017 perché dovrà utilizzare una macchina a controllo numerico computerizzato che monterà una fresa diamantata cilindrica.
Questo significa che, seguendo il percorso impostato sul computer, lo spigolo interno di ogni scantonatura avrà un raccordo a quarto di cerchio con un raggio di 6,5 mm.; di conseguenza gli spigoli interni dei montanti che verranno a contatto con queste zone dei ripiani dovranno essere modificate carteggiandole in modo tale da permettere l’accostamento delle varie parti. 


                                                                                                                          (fine parte nona)


sabato 29 aprile 2017

UNA VETRINETTA (parte ottava)


Un’immagine interessante per rendersi conto dell’andamento del lavoro è questa, dove si vede la struttura già assemblata, ma senza sportello e fermavetri:


Riferendomi ai fermavetri mi sono dimenticato di dire che i listelli fresati per realizzare i fermavetri sono stati lasciati due millimetri più larghi, ma anche due centimetri più lunghi, in modo da definire la lunghezza finale tagliandoli con la troncatrice solo dopo l’incollaggio delle due parti.
Come si vede dall’ultima foto dell’articolo precedente ho applicato i due listelli di ogni fermavetro su una striscia di scotch di carta, in modo da tenerli saldamente accostati; poi ho spalmato i due lembi a 45° con la colla vinilica, usando un pennello.


Poi ho chiuso i fermavetri dei montanti anteriori tenendoli stretti sempre con lo scotch di carta. 


Per quelli dei montanti posteriori, che richiedono una maggior precisione nello squadro, ho preferito fissarli ad un rigone a sezione quadrata rivestito di scotch da pacchi per evitare che le parti vi si incollassero sopra. 


Una volta terminati tutti gli incollaggi, sono stati tutti tagliati portandoli alla lunghezza di 335 mm.; mentre quelli centrali non richiedono altre lavorazioni oltre alla foratura per il fissaggio con le viti, i fermavetri in basso ed in alto si devono adattare alla presenza dei traversi, che rendono obbligatori dei tagli su ciascun fermavetro per potersi adattare alla posizione in cui dovranno essere collocati.


Dopo aver adattato questi ultimi fermavetri possiamo cominciare a montarli nella zona più bassa, adattando anche in lunghezza quelli orizzontali che vengono fissati sui traversi; il fissaggio viene effettuato con delle viti ottonate a goccia di sego. 


Per i fermavetri dei montanti anteriori ho previsto una piccola fuga nella zona di contatto dei lati corti con i montanti stessi perché da questo lato saranno in piena vista quando si aprirà lo sportello e quindi meritano una finitura più accurata.


I fermavetri verranno messi in prova tutti quanti per verificare che, con uno spessore di 5 mm. tra uno e l’altro pari a quello del ripiano in vetro, possano essere fissati tutti correttamente senza rischiare sorprese sgradite quando saremo in fase di rimontaggio dopo la verniciatura.
Il passo successivo è la costruzione dello sportello che avrà i montanti interi ed i traversi in luce; naturalmente i righetti, già piallati precedentemente, devono essere fresati per ospitare il vetro ed i fermavetri. La sezione è la medesima dei traversi della struttura centrale, solo che questa volta cambio sistema di assemblaggio e sui montanti effettuo una fresata senza uscire dalle teste (quella che viene comunemente definita “fresata scappata”), mentre i traversi vengono fresati completamente. 


La lavorazione con la fresa sui montanti richiede l’intervento dello scalpello per portare la fresatura a coincidere con quella fatta sui traversi. 


I quattro pezzi della fotografia precedente verranno poi fresati con il Domino ed uniti inserendo ed incollando i relativi tasselli negli angoli, per poi stringerli con i morsetti ed ottenere così il telaio dello sportello. 


Il passo successivo è stato quello di tagliare e piallare dei righetti di 11 x 10 mm. con cui preparare i fermavetri che ho anche fresato in corrispondenza dello spigolo di contatto con il telaio per evitare il conflitto tra i due spigoli in caso di lievi differenze dimensionali in fase di montaggio, come avevo già fatto per i fermavetri verticali dei montanti anteriori.
Naturalmente il metodo migliore per completare il giro dei fermavetri fresati è quello con le estremità troncate a 45°, e così ho fatto anch’io. 


Naturalmente le viti di fissaggio devono essere adeguate alla dimensione del fermavetro, quindi ho usato delle viti svasate 2,5 x 16 mm. e, nella foto seguente, si vede il risultato.


Per mostrare l’effetto che fa la fuga di 1 x 1 mm. nel fermavetro ho fatto anche questa foto in corrispondenza di un angolo del telaio dello sportello; devo confessare che in effetti c’è mezzo millimetro di differenza in altezza tra le due parti ma, per la presenza della fuga, si maschera completamente. 


Purtroppo durante l’incollaggio dello sportello c’è stato qualcosa che non è andato per il verso giusto, per cui il telaio è venuto leggermente svergolato. Una volta effettuato il montaggio con la cerniera a nastro, l’angolo in basso a sinistra sporgeva dalla struttura; poiché avevo previsto di aprire lo sportello con un semplice pomolo, e non con una serratura, avevo bisogno di una calamita per tenerlo chiuso.
Avendo riscontrato questo difetto nello sportello non potevo mettere la calamita in corrispondenza del pomolo, come si fa di solito, perché l’angolo in basso sarebbe uscito un po’; ho dovuto pertanto metterla nel punto più critico, cioè proprio dove doveva esercitare la massima forza di trazione.
Ho usato un magnete al neodimio, con un foro svasato al centro, perché ha una forza di trazione maggiore delle calamite tradizionali; ho fatto un foro per incassarlo nel montante anteriore di sinistra e l’ho fissato con una vite svasata 3 x 16 mm.. 


Ovviamente nello sportello ho dovuto incassare una piastrina di ferro, ricavata da una lamiera più grande ed adattata alle misure che mi servivano per ottenere un incontro per il magnete; la piastrina è stata forata e svasata per poterla fissare con due viti 2,5 x 16. 


(fine parte ottava)


mercoledì 19 aprile 2017

UNA VETRINETTA (parte settima)


Adesso che abbiamo completato lo sgabello ci dobbiamo occupare della struttura centrale, quella che costituirà la parte espositiva della vetrinetta. Utilizzando lo stesso sistema della parte sottostante, cominciamo ad incollare una fiancata composta da un montante anteriore, uno posteriore ed i due relativi traversi. 


Nella foto seguente si vede il particolare di una giunzione traverso-montante posteriore: 


Ovviamente facciamo il medesimo lavoro anche con l’altra fiancata, poi colleghiamo le due parti con i traversi posteriori, avendo l’accortezza di sistemare due righetti tagliati a misura per mantenere il parallelismo delle due fiancate.


Durante questo incollaggio mi sono accorto che la struttura si stava incollando fuori squadro, quindi sono dovuto intervenire con due morsetti in diagonale, usando in alto degli appoggi sagomati per non danneggiare lo spigolo del montante, mentre in basso mi sono agganciato al morsetto orizzontale.
Una volta che la colla si è asciugata e possiamo maneggiare la struttura, ci dobbiamo occupare del posizionamento e del conseguente fissaggio sul piano sopra lo sgabello. Per assicurarci un posizionamento certo, in modo da poterla smontare ed avere il riferimento per l’assemblaggio finale dopo la verniciatura della varie parti, ricorriamo ai soliti marcafori che inseriamo dentro ai fori predisposti nei traversi bassi per le spine da 6 mm., tenendo momentaneamente la struttura in orizzontale.
Però, poiché dovremo portarla in posizione verticale, fermiamo i marcafori lateralmente con lo scotch di carta per evitare che si sfilino durante la rotazione; anche i righetti distanziatori vengono fissati allo stesso modo per mantenere in posizione i montanti anteriori. 


Per appoggiare il corpo centrale nella giusta posizione con i marcafori inseriti è meglio attrezzarsi con quattro pezzetti di compensato per tenere sollevate le punte finchè non si raggiunge la posizione definitiva.
Nella parte anteriore ho preferito utilizzare due righetti fermati con i morsetti per determinare la posizione in senso laterale; posteriormente mi sono affidato a due strisce di scotch e naturalmente dovevo portare la struttura a filo posteriormente con il piano prima di togliere i pezzi di compensato e premere sui traversi laterali per marcare la posizione delle spine sul piano. 


Un’operazione analoga va eseguita per posizionare il piano sopra la struttura centrale e, per fare un buon lavoro, è meglio lavorare con la struttura capovolta ed il cappello in basso; cominciamo a fissarlo anche con le viti, poi lo capovolgiamo e facciamo altrettanto con il piano sopra lo sgabello. 

  
Adesso ci dobbiamo preoccupare dei fermavetri e, dagli avanzi delle tavole, si cominciano a segare i vari listelli spessi 12 mm. che ci servono: 


e che passiamo successivamente nella pialla a spessore, ripulendoli su entrambe le facce e portandoli a 10 mm.. 


A questo punto montiamo una fresa con i coltelli a 45° 


e li passiamo tutti, poi li tagliamo in larghezza tenendoli abbondanti un paio di millimetri per prepararli all’incollaggio: 


                            (fine parte settima)                                                                                                          


domenica 9 aprile 2017

UNA VETRINETTA (parte sesta)


Siamo arrivati ad un punto in cui dobbiamo fare una scelta: o incolliamo i pezzi grezzi e diamo il fondo e la vernice con le strutture montate, oppure diamo il fondo e la vernice e poi incolliamo le varie parti quando la finitura è abbondantemente asciutta. Se adottiamo la prima soluzione possiamo usare la colla vinilica e faremo un po’ più di fatica nel carteggiare il fondo, ma le fessure di connessione si vedranno meno; con la seconda soluzione il prodotto che ci garantisce un incollaggio adeguato è la colla poliuretanica, che si aggrappa anche sulla vernice.
Il rovescio della medaglia è che questa colla produce anidride carbonica reagendo con l’umidità e genera schiuma che, se compare all’esterno, va rimossa immediatamente con uno straccio o una spugna altrimenti quando è secca è molto difficile da togliere senza graffiare le superfici già verniciate.
In compenso abbiamo fatto molta meno fatica a dare il fondo, carteggiarlo e dare la vernice. Io ho deciso di seguire la prima procedura.  
Adesso possiamo quindi cominciare ad incollare i vari pezzi grezzi, partendo dalla struttura dello sgabello e precisamente da due gambe ed il traverso più lungo, inserendo i tasselli Domino nelle fresate preparate precedentemente. 


Il traverso realmente incollato è quello in alto (dove si nota ancora l’umidità lasciata dalla spugna bagnata che ho utilizzato per asportare l’eccedenza della colla vinilica); quello più in basso serve solo come aiuto per mantenere le gambe alla giusta distanza durante l’incollaggio.
Per essere sicuri di aver fatto un buon lavoro dobbiamo controllare con il metro che le due diagonali siano perfettamente uguali, garantendoci così che gli elementi siano in squadro.
Dopo avere fatto altrettanto con la gambe restanti ed atteso che la colla si sia seccata, possiamo incollare i due traversi corti che collegheranno le due strutture precedenti. 


Quando i morsetti vengono tolti ci ritroviamo con una struttura solida e perfettamente incollata: 


Osservandola dall’alto notiamo diversi fori: quelli nei traversi corti e quelli più esterni dei traversi lunghi sono passanti e svasati sotto e serviranno per fissare lo sgabello con le viti al piano inferiore della vetrinetta; gli altri quattro fori sono ciechi ed ospiteranno le spine di riferimento per un assemblaggio perfetto.
Per accoppiare con sicurezza questi due pezzi sistemiamo il piano in orizzontale, tenendolo rovesciato in modo da avere in vista la parte che risulterà quella di sotto e, dopo aver inserito i marcafori nei fori ciechi dello sgabello, lo appoggiamo delicatamente sul piano prendendo il filo posteriore come riferimento; poi centriamo lateralmente lo sgabello sul piano e tenendolo come si vede in questo angolo. 


Adesso possiamo premere con decisione lo sgabello contro il piano, in modo che i marcafori lascino la loro traccia, che ci segnala dove dovremo forare per alloggiare le spine da 6 mm.. 


Guardando un angolo più da vicino possiamo notare i particolari. 


Poi inseriamo le spine 


E possiamo infilare le viti 4,5 x 70 per collegare stabilmente le due parti. 


Una volta raddrizzato il tutto, possiamo osservare se abbiamo svolto correttamente il lavoro.


                                                                                                                         (fine sesta parte)